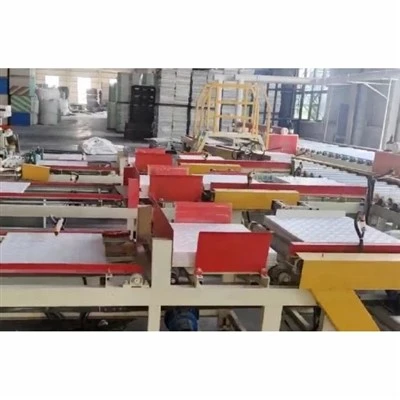
Ehitusmaterjalide tootjatele, lagede võre tehastele ja kuivatustööde inseneritöövõtjatele uuendamine atäisautomaatne T-võrgu tootmisliinon pöördeline samm tootmise skaleerimise ja tipptasemel kommertsprojektide jäädvustamise suunas. Siiski, kui otsite veebis "T-riba masinate tootjaid", saate sageli väga erinevaid tehasepakkumisi, mis jätab ostjad hämmingusse tehniliste erinevuste pärast.
Globaalses metallivormimissektoris põhjustab madalaima hinnaga seadmete ostmine sageli pidevaid seisakuid, ebaühtlast profiili sirgust ja rikutud teraskatteid. Väga tulusa masinainvesteeringu tagamiseks peavad hankimisjuhid hindama põhilisi struktuurseid ja elektroonilisi komponente, mis määravad liini pikaajalise tootluse ja toote täpsuse.

1. Hinnake võlli läbimõõtu ja voodi jäikust
Iga rullvormimismasina alus seisneb selle konstruktsiooni jäikuses. T-võreprofiil (eriti Main Tee ja Cross Tee) nõuab tihedate mitmeastmeliste painde ja kahekihiliste metallõmbluste kombinatsiooni.
Tööstuse standard:Kasutatakse esmaklassilisi tööstusliku kvaliteediga liinetäisterasest võllid läbimõõduga Φ 50mm–60mm(või isegi suurem kõrgtugeva terase puhul). Need võllid on CNC-treipinkide abil täpselt treitud, kõrgsageduskarastatud ja karastatud, et taluda tohutut vormimisrõhku.
Miks see on oluline:Alla Φ 45 mm või madala kvaliteediga konstruktsiooniterasest valmistatud võllid painduvad pideva suure koormuse korral veidi. See mikroskoopiline läbipaine põhjustab teie lõplikus T-kujulises tootes väändumist, kumerust või "banaanikõverdusi", muutes need absoluutset sirgust nõudvate ripplagede võre jaoks kasutuks.
2. Kontrollige rullide metallurgiat ja katte kaitset
T-võreprofiilid valtsitakse tavaliselt eelnevalt värvitud terasest (nähtava põhjakatte jaoks) ja kuumtsingitud terasest (konstruktsiooni korpuse maatriksi jaoks).
Materjali valik:Tipptasemel masinaehitajad valmistavad vormirulle esmaklassiliseltCr12MoV või GCr15 laagriteras, millele järgneb vaakumkuumtöötlus, et saavutada kõvadus HRC 58-62.
Pinna kaitse:Rulli pinnad peavad olema hoolikalt poleeritud või kõvaks kroomitud. Ilma selleta kriimustab, kriimustab või lõhustab kiirel valtsimisel tekkiv hõõrdumine T-võre katteriba eelvärvitud valget katet, mis toob kaasa suure praagi määra ja kliendi tagasilükkamise.
3. Eelistage servojälgimist stopp-and-punch süsteemidele
T-varda tootmiskiirus ja lukustustäpsus sõltuvad täielikult selle mulgustamise ja lõikamise arhitektuurist.
Kiired servolennusüsteemid:Tipptasemel liin integreerib automatiseeritudhüdrauliline jälgimisservo stants ja lendav nihkesüsteem. See võimaldab liinil torgata tulepaisumise leevenduspilusid, lukustavaid liitekohti ja teostada lõplikku lõigetsamal ajal kui teraslint liigub pidevalt 30-35 meetrit minutis.
Peata ja löö lõkse:Madalama hinnaga masinad tuginevad "peata ja mulgusta" süsteemile, kus liini peab peatama söötmisprotsessi iga löögi ja lõike puhul. See mitte ainult ei vähenda võimsust 60%, vaid avaldab elektrimootoritele ka tugevat mehaanilist koormust, mis põhjustab suuri energiaarveid ja sagedasi ajami rikkeid.
4. Nõudluse mikrotolerants blokeerivate liigeste jaoks
Rippvõrestikuga laed põhinevad tööriistavabal, klõpsatava lukuga paigaldusel. Kui põhi- ja rist-tee klõpsavad kokku, peab kliirens olema mikrotäpne, et vältida lünki ja konstruktsiooni nihkumist.
Selle saavutamiseks peavad automatiseeritud mulgustamisvormil olema esmaklassilised volframkarbiidist või SKD11 sulamist tööriistavormid.blokeerimispilu tolerantsid ±0,1 mm piires.
Tehase vastuvõtutesti (FAT) ajal taotlege alati pidevat testimist, et kontrollida, kas kokkuklõpsatud profiilid on koormuse all täiesti tasased ja struktuurselt terved.
5. Smart PLC infrastruktuur ja globaalne komponentide saadavus
Spetsiaalsetesse seadmetesse investeerimine nõuab usaldusväärset elektroonilist tugiökosüsteemi.
Veenduge, et automatiseeritud liini keskaju kasutaks rahvusvaheliselt tunnustatud kaubamärke, naguSiemensi, Mitsubishi või Delta PLC süsteemidühendatud mitmekeelse kasutaja HMI puuteekraani liidesega.
Üldiste või patenteeritud kohalike elektroonikakomponentidega varustatud tarneliinid muudavad kohaliku tõrkeotsingu peaaegu võimatuks, kui muunduris või relees esineb tõrkeid. Ülemaailmselt toetatud komponentsüsteemid tagavad, et teie kohalikud tehnikud saavad vaevata hankida varuosi või pääseda juurde Etherneti kaugdiagnostika värskendustele.

Samal ajal kui atäisautomaatne T-võrgu tootmisliintahkete Φ 50–60 mm võllide, Cr12MoV rullide ja servo-lennujälgimise korral on vaja suuremat algkapitali, on kogukulu (TCO) eksponentsiaalselt madalam. See töötab vaid 1–2-st operaatorist koosneva meeskonnaga, hoiab vanametalli määra alla 0,5% ja toodab koodidele vastavaid esmaklassilisi T-profiile, mis teenivad rahvusvahelistel ehitusturgudel parimat dollarit.