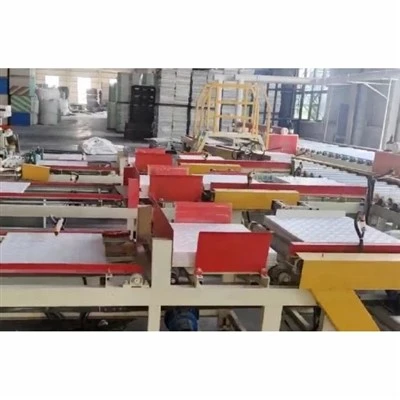
Ripplagede tootmissektorisse sisenemine või sinna laienemine on väga tulus ettevõtmine, kuid edu sõltub täielikult teie masinate valikust. ALae T-Gridi tootmisliinon keerukas kombinatsioon ülitäpsest rullivormimisest, kiirest hüdraulilisest mulgustamisest ja automaatsest blokeerivast klambrikomplektist. Vale masina konfiguratsiooni valimine võib põhjustada pindade kriimustamist, ebatäpset lõikepikkust ja suurt praagi määra.
Selles tehnilises juhendis jagab meie insenertehniline osakond peamisi tegureid, mida tööstuslikud ostjad peavad enne T-varraste rullvormimissüsteemi ostmist hindama.
1. Tootmiskiirus vs kapitaliinvesteeringud (ROI)
Teie tootmisliini kiirus dikteerib otseselt teie igapäevast toodangut ja konkurentsivõimet suurte kommertspakkumiste pakkumisel. Üldiselt jagunevad maailmaturul T-võrguga masinad kolme tehnilisse tasandisse:
Standardkiiruse joon (12–15 m/min):Kasutab traditsioonilist start-stop hüdraulilist mulgustumist ja lõikamist. Kuigi see on väikeste kohalike töökodade jaoks kulutõhus, piirab see igapäevast mahtu.
Kiirliin (20–25 m/min):Varustatud standardse servo-jälgimissüsteemiga lendamist katkestava süsteemiga. See on keskmiste ja suurte ehitusmaterjalide tehaste globaalne kaubanduslik maguskoht.
Premium ülikiire liin (30–35 m/min+):Sisaldab täiustatud dünaamilist sünkroonimist ja ülitundlikku CNC-jälgimist. Mõeldud 24/7 pidevaks tööks maksimaalse ROI-ga
2. Masina süda: rullide disain ja materjal
Rullid vastutavad värvitud tsingitud terase painutamise eest täiuslikuks T-kujuliseks ilma esteetilist katet kahjustamata.
Materjali klass:Veenduge, et teie tootja kasutabCr12MoV (D2)võiGCr15 laagriterasrullide jaoks. Odavad süsinikterasest rullid deformeeruvad kiiresti, rikkudes võre sirguse.
Käsitöö:Esmaklassilised rullid peavad läbima CNC täppistöötluse, vaakumkuumtöötluse (HRC58-62) jakõva kroomimine. See kolmekihiline töötlus tagab peeglitaolise viimistluse, mis hoiab ära terasrullide valge küpsenud värvi kriimustamise.
3. Kiirvahetavad süsteemid: spetsiaalsed liinid vs. kasseti seadistamine
Täieliku laesüsteemi jaoks on vaja kolme erinevat profiili: peamised tiisid (3,6 m), ristlõiked (1,2 m/0,6 m) ja seinanurgad. Tootjad seisavad silmitsi kriitilise strateegilise valikuga tehase paigutuses:
Spetsiaalse liini strateegia (soovitatav):Käitavad eraldi spetsiaalsed masinad põhi- ja ristlõike jaoks. See välistab täielikult seisakuid, võimaldades pidevat masstootmist.
Kasseti kiirvahetussüsteem:Kasutades üht ühist ajami alust vahetatavate rullikassettidega. Tehnikud saavad vahetada kogu rull-voodi, et lülituda Main Tee tootmiselt Cross Tee tootmisele umbes30 minutit. See säästab oluliselt töökoja põrandapinda ja vähendab esialgseid investeeringuid masinatesse.
4. Ostjate nõutavad kriitilised geomeetrilised tolerantsid
Kommertsehituses, kui laevõre hälbib isegi 0,5 mm, ei sobi akustilised mineraalkiudplaadid, mis põhjustab longust ja nähtavaid joondusvahesid. Jooksva liini kontrollimisel veenduge, et valmisprofiilid vastavad järgmistele ülemaailmsetele standarditele:
Pikkuse tolerants:Peab olema seesVäiksem või võrdne ±0,2 mmkõrge eraldusvõimega pöörlevate kodeerijate kaudu.
Sirgus / kumerus:Ei tohi ületada1 mm 3 meetri kohta. Igasugune keerdumine viitab veeremisjaama ebaõigele jaotusele.
Blokeeriv Click Fit:Automaatne sulamist klambri sisestamise seade peab klambrid sujuvalt süstima. Valmis risttee peaks kuuldava "klõpsuga" klõpsatama peamise tee pilusse ja vastu pidama suure koormuse korral väljatõmbamisele.
T-grid tootmisliini ostmine on pikaajaline infrastruktuuri investeering. Maailmatasemel juhtimissüsteemide, tugevate valuterasest rullide ja tundliku müügijärgse tehnilise toe eelistamine kaitseb teie tehast kulukate tööseisakute eest.