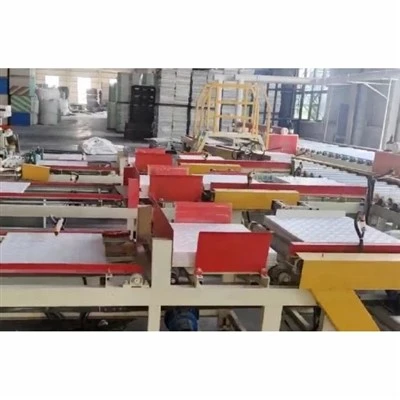
Jooksmine aPVC kipsplaadi valmistamise seadmedLiin nõuab sügavat arusaamist õrnast tasakaalust temperatuuri, liimi viskoossuse ja mehaanilise pinge vahel. Kui mõni neist muutujatest triivib, tekivad tootmisdefektid. See toob kaasa materjali raiskamise ja teie ehitusmaterjalide tehase kasumlikkuse vähenemise.
Tehasejuhtide, hankedirektorite ja tehaseinseneride jaoks on nende probleemide kiire tõrkeotsing ülioluline. Peaministrinatööstusmasinate tootja, oleme koostanud selle tehnilise veaotsingu juhendi, et aidata teil tuvastada, diagnoosida ja parandada neli kõige levinumat vigaPVC kipslaeplaatide tootmisliinid.
1. PVC-kile villide teke ja kortsumine
Defekt
Väikesed õhutaskud, pikad mullid või diagonaalsed kortsud ilmuvad dekoratiivse PVC-kile alla kohe pärast lamineerimisjaama läbimist.
Algpõhjused
Ebaühtlane liimkate:Liimirull on kas kulunud või ummistunud, mistõttu tekivad kuivad kohad, kus PVC-kile ei saa aluskipsplaadi külge kleepuda.
Rulli vale temperatuur:Konstantse temperatuuriga kuumutusrull on kas liiga külm (liim ei aktiveeru) või liiga kuum (PVC-kile venib ja deformeerub).
Vale pinge seadistus:PVC-kile lahtikerimisvõlli pinge reguleerimise süsteem on liiga lõtv.
Tehnilised lahendused
Doctor Blade kalibreerimine:Puhastage ja reguleerige oma kaabitsa teratäppisliimiga katmismasinet tagada ühtlane liimi mikrokiht kogu plaadi pinnal.
Lukustage termoaknad:Hoidke oma lamineerimisõli / elektrilist kuumutusrulli rangelt tootja soovitatud vahemikus (tavaliselt 60 kraadi kuni 80 kraadi olenevalt liimivalemist).
Pneumaatilise rõhu optimeerimine:Suurendage kergelt ja ühtlaselt kummist lamineerimisrullikute survet mõlemal küljel, et suruda välja mikrolõksu jäänud õhk.
2. Alumiiniumfooliumist katte eemaldamine
Defekt
Kaitsev alumiiniumfoolium korpuse tagaküljelpvc kips laeplaatkoorub kergesti maha käsitsemise või lõikamise ajal, läbimata niiskuskindluskatseid.
Algpõhjused
Niiskus kipsplaadi aluspinnas:Toores kipsplaate on hoitud niiskes laos ja südamiku niiskusesisaldus on liiga kõrge.
Kvaliteetne liimi kvaliteet:Spetsiaalse kuumuskindla alumiiniumfooliumist lamineerimisliimi asemel kasutatakse tavalist liimi.
Tehnilised lahendused
Eelsoojendage lauad:Tagada omaPVC kipsplaadi valmistamise seadmedsisaldab enne liimimisjaama infrapuna eelsoojendustsooni, et eemaldada pinnalt ümbritsevat niiskust.
Kontrollige liimi viskoossust:Kontrollige regulaarselt oma liimi viskoossust Zahni tassi abil. Lahjendatud või liiga paks liim ei loo püsivat sidet mittepoorse alumiiniummaterjaliga.
3. Lõhenenud servad ja südamiku pragunemine lõikamise ajal
Defekt
Valmis 600 x 600 mm või 2 x 2 jala suuruste plaatide servadel on tugev mõranemine või kipsisüdamik praguneb, kui kiire ristlõikur lõikab põhiplaadi pooleks.
Algpõhjused
Nürid lõiketerad:Ketassaelehed või sulamilõikurid on pärast pidevat töötamist tuhmiks muutunud.
Asünkroonne lõikamiskiirus:Lendava saelõikuri kiirus ei ühti lamineerimiskonveierilindi tegeliku liinikiirusega.
Tehnilised lahendused
Rakendage labade pöörlemise ajakavasid:Vahetage või teritage karbiidist otstega lõiketerad iga 48–72 pideva töötunni järel.
PLC servosüsteemi peenhäälestus:Juurdepääs oma tsentraliseeritudSiemens PLC HMI puuteekraanja kalibreerige toiteinverteri ja lõikeservomootori vahelised sünkroniseerimiskoefitsiendid, et tagada täiuslik kiiruse suhe 1:1.
4. Laudade koolutamine järelvirnastamine
Defekt
Valmis PVC kipsplaadid näevad kohe pärast konveierit ideaalselt tasased, kuid kõverduvad pärast 24-tunnist kaubaalustele virnastamist.
Algpõhjused
Pinge tasakaalustamatus:Ülemine PVC-kile tõmmati lamineerimise ajal liiga tihedalt, samas kui alumine alumiiniumfoolium oli liiga lahti. Materjalide jahtumisel ja kokkutõmbumisel tõmbab ebaühtlane pinge plaadi vormist välja.
Enneaegne pakkimine:Kaubaaluste virnastamine ja tihe kokkutõmbumine enne, kui kuumsulav või veepõhine liim on täielikult kõvenenud ja soojuse hajunud.
Tehnilised lahendused
Kahe jaama pinge sünkroonimine:Reguleerige nii ülemise (PVC) kui ka alumise (foolium) toitevõlli magnetilisi pulberpidureid nii, et nende tõmbejõud üksteist neutraliseerivad.
Jahutustsooni jõustamine:Pikendage konveieriliini või laske virnastatud plaatidel paar tundi enne lõplikku automatiseeritud pakkimist kliimaga reguleeritavas kõvenemise tsoonis hingata.
Järeldus: partneriks nutika masinatootjaga
Enamik tootmisdefekte ei ole põhjustatud halvast toorainest, vaid pärand, ebastabiilsest riistvarast, millel puuduvad kaasaegsed anduri juhtelemendid. Investeerimine anautomatiseeritud PVC kipsplaadi tootmisliinVarustatud nutikate pneumaatiliste regulaatorite, elektrooniliste pingeandurite ja digitaalse PLC-sünkroniseerimisega välistab inimlikud vead teie töökoja põrandal.
Kas plaanite uuendada oma olemasolevat kipsitöötlemise tehast või ehitada uut laeplaatide tehast? Võtke meie tehnilise meeskonnaga ühendust juba täna, et saada kohandatud masina konfiguratsioonid, tõrkeotsingu joonised ja terviklik projekttsitaat.