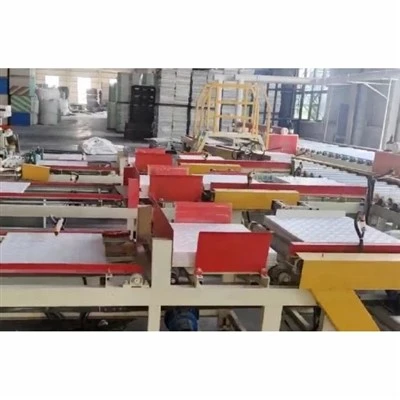
Kaasaegses äriarhitektuuris on lagede disain arenenud lihtsast ruumikarbist multifunktsionaalseks süsteemiks, mis tasakaalustab esteetikat, tuleohutust ja akustilist mugavust.Erinevate materjalide hulgasKipsplaadist plaadid(eriti akustilised perforeeritud paneelid) on kujunenud esmaklassiliseks lahenduseks koolidele, lennujaamadele, hotellidele ja avatud planeeringuga kontoritele.
Rahvusvahelistele ehitusmaterjalide tootjatele, kes investeerivad kõrgesse kasutegurisseKipsplaadist plaatide valmistamise masinon ülim võti tooteportfelli laiendamiseks ja kõrge marginaaliga äriprojektide hõivamiseks. See juhend kirjeldab selle tööstusliku liini põhitehnoloogiat, tootmisfaase ja kriitilisi ostutegureid.

Kipsplaadist plaatide valmistamise masina mõistmine
Professionaalse tasemegaKipsplaadist plaatide valmistamise masinon täielikult automatiseeritud tootmisliin, mis on mõeldud standardsete kipsplaatide (kipsplaatide) ümbertöötlemiseks esmaklassilisteks standardsuuruses laeplaatideks (näiteks 600x600mm või 1200x600mm).
Sõltuvalt sihitud turunõudlusest saab neid masinaid konfigureerida kahe põhitootetüübi jaoks:
Standardsed lamineeritud plaadid: Puhastamine, liimimine, PVC/Alumiiniumfooliumi lamineerimine ja saagimine.
Akustilised perforeeritud plaadid: Kiire mulgustamine/perforeerimine, lõikamine ja akustilise mittekootud fliisiga tagandamine. (See on kõrgeim turuväärtus).
Perforeeritud akustiliste kipsplaatide üksikasjalik tootmise töövoog
Võrgustiku sujuvaks paigaldamiseks vajalike rangete tolerantside saavutamiseks teostab täisautomaatne tootmisliin järgmisi sünkroniseeritud etappe:
Tahvli automaatne söötmine ja joondamine
Tugevad hüdraulilised tõstelauad ja vaakum-imemisplatvormid laadivad toored täissuuruses kipsplaadid automaatselt konveierilindile. Täpsed juhtrajad joondavad tahvli ideaalselt, et tagada veatu geomeetriline sümmeetria järgneval mulgustamisel.
Kiire mehaaniline mulgustamine (põhifaas)
Plaat siseneb raskeveokite hüdraulilise või mehaanilise mulgustamispressi jaama. Kasutades eritellimusel valmistatud CNC-tihvt-maatriksstantse, teeb masin koheselt tuhandeid puhtaid auke.
Populaarsed mustrid: Ümmargused augud (nt ø6mm, ø8mm, ø12mm), kandilised augud (10x10mm) või ebakorrapärased mikroperforatsioonid.
Tolmu eemaldamine ja pinna puhastamine
Kipsi mulgustamine tekitab tohutul hulgal südamikutolmu. Suuremahulised tööstuslikud vaakumsüsteemid on integreeritud otse stantsiala ümber koos pöörlevate harjarullikutega allavoolu, et jätta plaadi pinnad täiesti puutumata.
Akustiline fliisist aluslamineerimine
Plaat pöörati ümber või viidi liimimisjaama, kus tagaküljele kantakse täpne leegiaeglustava liimi kile. RullHeli neelav mittekootud fliis (akustiline vilt)Seejärel rullitakse see automaatselt lahti ja lamineeritakse termiliselt üle perforeeritud sektsiooni. See tugi hoiab ära tolmu väljakukkumise, maksimeerides samal ajal paneeli müra vähendamise koefitsienti (NRC).
Mitme teraga rist- ja pikisuunaline saagimine
Täielikult töödeldud suur leht siseneb suure koormusega mitme spindliga lõikemasinasse. Kiired teemant-/volframkarbiidist terad viilutavad lehe piki nii X- kui ka Y-telge standardsete plaatide mõõtudeks, näiteks595 × 595 mm, 600 × 600 mm või 603 × 603 mm.
Täpne servaprofiilimine ja teipimine
Viilutatud servad faasitakse koheselt, lõigatakse ruudukujuliselt või mähitakse isekleepuvate kaitseteibidega, et tihendada töötlemata kipsisüdamikku, vältides konstruktsiooni kulumist või tolmu leket logistika ajal.
Tehniline ülevaade: peamised masinaparameetrid
| Jõudlusfunktsioon | Tööstusliku tootmise standardid |
|---|---|
| Ühilduv tooraine | Standardne kipsplaat (paksus: 8,0–15,0 mm) |
| Standardsete plaatide väljundsuurused | 595x595mm / 600x600mm / 603x603mm / 1200x600mm |
| Läbilöögi kiirus | 30–60 lööki minutis (olenevalt mustri keerukusest) |
| Müra vähendamise koefitsient (NRC) | Saavutab0.55 – 0.80(Täiustatud akustilise fliisist aluspinnaga) |
| Automatiseerimise arhitektuur | Keskne Siemensi/Mitsubishi PLC juhtimine muutuva sagedusega ajamiga |
Nutika hankimise peamised tehnilised aspektid
Hinnates ülemaailmseid masinatootjaid kipsplaadist plaatide tootesarja jaoks, vaatavad veterantehase ostjad toorhinnast kaugemale, et keskenduda inseneri terviklikkusele.
Stantsitehniline ja mulgustamise puhtus: Madala kvaliteediga stantsimispressid rebivad kipsplaadi paberivooderdised, mille tulemuseks on udused, karedad aukude servad, mis näevad pärast värvimist kohutavad. Tipptasemel masinatel on maatriksstantsid, millel on mikrokliirensi tolerantsid, et tagada teravad ja žiletiteravad augud.
Pingekontroll akustilise fliisi jaoks: Mittekootud fliis tuleb peale kanda täpse, automaatse pinge all. Ülevenitamine põhjustab plaadi kummarduse/kõverdumise pärast lõikamist, samas kui alavenitamine viib fliisi longuseni, mis blokeerib perforatsioonid.
Tolmuvähendussüsteemid: Kipsitolm on väga abrasiivne ja ohtlik mehaanilistele laagritele. Suurepärasel liinil peab olema täielikult suletud korpus koos mitmepunktiliste pneumaatiliste tolmukogumiskollektoritega.
Jäädvustage kommertslagede tulevik
Tootmisökosüsteemi täiendamine automatiseeritud kipsplaadist plaatide valmistamise masinaga võimaldab teil liikuda madala marginaaliga põhilistelt ehitustoodetelt väärtuslike arhitektuursete akustiliste süsteemideni, mida eelistavad ülemaailmselt valitsus- ja äriprojektide pakkumised.